
ISO 9001:2015ITAR-registriertRoHS · REACHLieferzeit ab 3 WerktagenMOQ = 1 Teil
PifyC
Leistungen
Werkstoffe
Branchen
Anwendungen
Ressourcen
Standorte
Unternehmen
Angebot anfordern
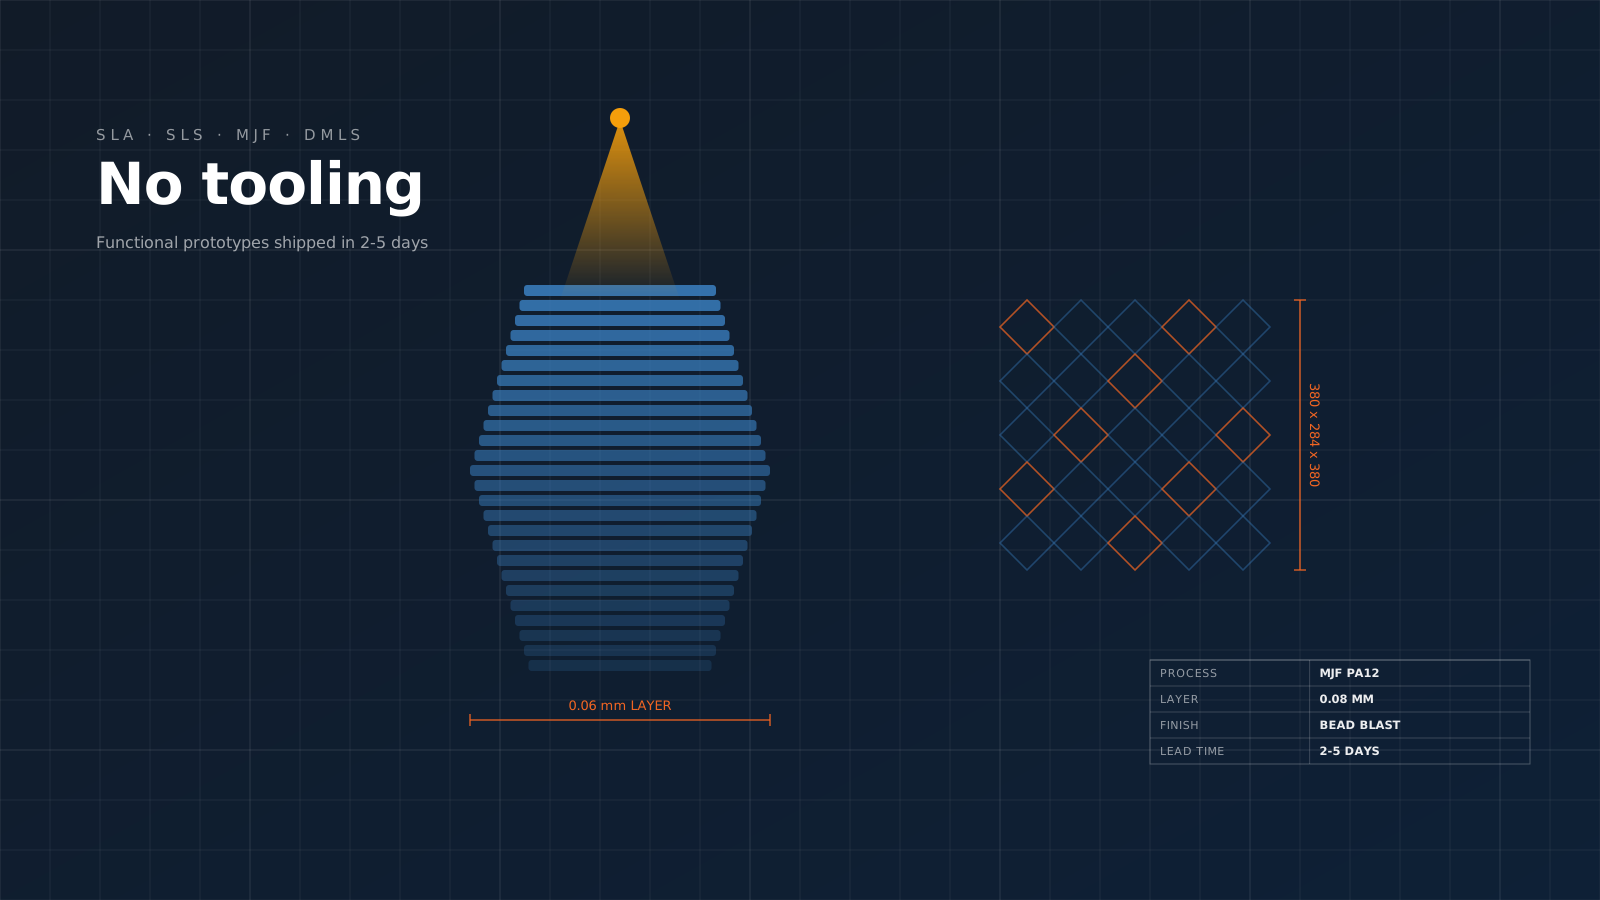
Zeichnung der additiven Fertigung: MJF-Schichtaufbau, Laserstrahl und Gitterstruktur
Zerspanen oder 3D-Druck

Aus dem Vollen abtragen. Oder Schicht für Schicht aufbauen. Wann welches gewinnt.

Das Zerspanen nimmt Material vom vollen Block weg, der 3D-Druck trägt es Schicht für Schicht auf. Beides hat seinen Platz, und das falsche Verfahren kostet Geld und Zeit. Dieser Leitfaden vergleicht echte Zahlen: Toleranz, Oberfläche, Kosten, Lieferzeit und Werkstoffverhalten.

VerfahrensvergleicheWuxi, ChinaMOQ 1 TeilDFM-Prüfung inklusive

Die Übersicht nebeneinander.

CNC-Bearbeitung

Abtragend: Material wird vom vollen Rohteil weggenommen. Echte Serienwerkstoffe — Aluminium, Stahl, Titan, technische Kunststoffe —, enge Toleranzen, glatte Flächen und alle mechanischen Eigenschaften.

3D-Druck

Aufbauend: Das Teil entsteht Schicht für Schicht. Verwickelte Innengeometrien sind möglich. Beim Einzelstück am schnellsten. Der Werkstoff beschränkt sich auf das Druckbare: Harz, Nylon und bestimmte Metalle.

Punkt für Punkt.

MerkmalCNC-Bearbeitung3D-Druck
WerkstoffspektrumAluminium, Stahl, Edelstahl, Titan, Inconel und sämtliche Kunststoffe — jeder zerspanbare WerkstoffNylon aus Lasersintern oder Multi-Jet-Fusion, Harze aus der Stereolithografie, bestimmte Metalle aus dem Laserschmelzen und ABS aus dem Schmelzschichten
Toleranz (üblich)±0,025 mm serienmäßig; ±0,005 mm in Präzisionmeist ±0,1 mm; im besten Fall ±0,05 mm
OberflächengüteRa 0,8 µm in einem Zug; Ra 0,1 µm poliertMeist Ra 3,2 µm; beim Schmelzschichten sind die Lagen zu sehen
Innenliegende MerkmaleNur so weit, wie das Werkzeug hinkommtVerwickelte Innenkanäle und Gitterstrukturen möglich
Lieferzeit (1 Stück)3–7 Tage1–3 Tage
Lieferzeit (100 Stück)5–10 Tage7–14 Tage
Kosten (je Teil, Menge 1)$$$ (viel Einrichten)$ (kein Einrichten)
Kosten (je Teil, Menge 100)$$$
Mechanische FestigkeitAlle Eigenschaften der Knetlegierung70 bis 95 % des Ausgangswerkstoffs (wegen der Porosität)
GewindeEchte gefräste Gewinde mit voller FestigkeitGedruckte Gewinde sind schwach; besser mit eingeschmolzenen Einsätzen
EntformungsschrägenNicht nötigBei Stereolithografie und Schmelzschichten nötig, um die Stützen zu entfernen
Komplexität der GeometrieBegrenzt durch die Werkzeugzugänglichkeit (Hinterschneidungen)So gut wie unbegrenzt
Wärmebehandlung danachÜblich (Aluminium im Zustand T6, gehärteter Stahl)Möglich, verändert aber die Eigenschaften
Gewicht sparenAusgetaschte Entwürfe und Topologie über fünf AchsenGitterstrukturen, Topologie ohne Grenzen

Wann welches.

Wählen Sie das Zerspanen, wenn:

Wählen Sie den 3D-Druck, wenn:

Sofortangebot erhalten

Senden Sie Ihr CAD — wir antworten innerhalb von 4 Arbeitsstunden mit detaillierten Preisen, Lieferzeit und DFM-Feedback.

Mit einem Ingenieur sprechen

Schreiben Sie unserem Team direkt per WhatsApp. Die meisten Nachrichten beantworten wir während der Arbeitszeit innerhalb von 12 Minuten.

Alle Leistungen ansehen

CNC-Zerspanung, 3D-Druck, Spritzguss, Blechbearbeitung, Guss und Oberflächen — ein Qualitätssystem, ein Partner.

Sie haben ein laufendes Projekt? Senden Sie die STEP-Datei und die zwei, drei Merkmale, bei denen Sie unsicher sind — ein Ingenieur antwortet mit DFM-Hinweisen und einem Preis, in der Regel innerhalb von vier Arbeitsstunden.

Häufige Fragen

Aus dem Vollen abtragen — Fragen

Was ist bei Prototypen billiger?

Bei Kunststoffprototypen von einem bis zehn Stück ist der Druck meist billiger: kein Einrichten, geradewegs vom Modell zum Teil. Bei Metallprototypen ist das Zerspanen oft schon beim Einzelstück günstiger, denn Metalldruck per Lasersintern ist außerordentlich teuer, über 500 Dollar für ein kleines Teil. Bei mittleren Mengen von zehn bis hundert gewinnt das Zerspanen bei den Kosten, gleich welcher Werkstoff.

Kann ein gedrucktes Teil ein gefrästes ersetzen?

Manchmal, je nach Anwendung. Nylon aus der Multi-Jet-Fusion kann gespritztes oder gefrästes Nylon in vielen Funktionsteilen ersetzen. Titan aus dem Lasersintern kann gefrästes Titan bei verwickelten Luftfahrtgeometrien ersetzen. Gedruckte Teile haben aber in der Regel 5 bis 20 % weniger Festigkeit, eine zwei- bis fünfmal höhere Rauheit und ein breiteres Toleranzband. Kommt es auf Toleranz oder Festigkeit an, bleibt das Zerspanen die sichere Wahl.

Das Beste aus beiden Welten?

Mischwege werden immer häufiger. Ein Beispiel: Das Lasersintern druckt eine verwickelte Geometrie aus Inconel mit innenliegenden Kühlkanälen, dann bringt das Fräsen die kritischen Passflächen in Toleranz. Oder das Sintern druckt die grobe Form in Kunststoff, und anschließend werden Passbohrungen und Gewinde gefräst. So verbindet sich die Formfreiheit des Drucks mit der Genauigkeit des Fräsens. Wir haben beide Verfahren im Haus, der Ablauf bleibt also in einer Hand.

Was geht beim Einzelstück schneller?

Beim Einzelstück gewinnt meist der 3D-Druck: kein Einrichten, kein Programmieren, drucken und verschicken. Harz aus der Stereolithografie: in 24 Stunden möglich. Nylon aus Lasersintern oder Multi-Jet-Fusion: 48 bis 72 Stunden. Ein gefrästes Einzelteil: meist 3 bis 7 Tage. Ab fünf bis zehn Stück holt das Fräsen jedoch auf, weil sich das Einrichten auf mehrere Teile verteilt, während die Druckzeit mit der Stückzahl mitwächst.

Was ergibt festere Teile?

Immer das Zerspanen aus Knetlegierung. Gewalztes Aluminium 7075-T6 hat 503 MPa Streckgrenze; das per Lasersintern gedruckte Gegenstück 380 bis 420 MPa, also 15 bis 25 % weniger. Bei anderen Metallen fällt der Abschlag ähnlich aus. Bei tragenden Teilen, wo die Festigkeit zählt, gewinnt das Zerspanen. Wo die Geometrie wichtiger ist als die höchste Festigkeit, gewinnt der Druck.

Welche Umweltwirkung?

Beim Zerspanen fallen Metallspäne an, die wieder eingeschmolzen werden. Der Druck erzeugt je Teil weniger Abfall, braucht aber je Volumeneinheit mehr Energie. Beim Schmelzen im Pulverbett kommt der Umgang mit dem Pulver als Last hinzu. Bei großen Stückzahlen ist das Zerspanen insgesamt sparsamer. Bei kleinen Stückzahlen mit verwickelter Geometrie gewinnt der Druck. Was die Energie für Werkzeuge angeht, sind beide dem Druckguss und dem Spritzguss um Größenordnungen überlegen.

5-Achs-CNC-Fräszeichnung: Block aus Al 7075-T6 mit Taschen, Werkzeugbahn und Bemaßung

Senden Sie eine CAD-Datei. Erhalten Sie ein technisch geprüftes Angebot.

Keine Mindestmenge, kostenloses DFM-Feedback von einem erfahrenen Fertigungsingenieur und auf Wunsch eine unterzeichnete Geheimhaltungsvereinbarung vor der Dateiprüfung.