
Las grandes partidas del coste
Un molde de producción de una sola cavidad de 80.000 dólares —acero P20, vida de 100.000 inyecciones, pulido SPI A2 en la cavidad y una corredera para un destalonado— se desglosa más o menos así: 5.000 dólares de acero de herramienta, 15.000 de desbaste, 14.000 de acabado por electroerosión, 10.000 de pulido a mano, 9.000 del mecanismo de corredera, 6.000 del sistema de expulsión, 12.000 del canal caliente y 9.000 de pruebas y puesta a punto. Total, 80.000. Cada molde mueve algo esas cifras, pero las proporciones son las de siempre.
Lo que está en su mano cambiar
El canal caliente añade de 10.000 a 25.000 dólares, pero suprime el desperdicio de bebederos y acorta el ciclo: se amortiza pasadas las 50.000 inyecciones. Pasar a varias cavidades encarece el molde entre un 60 y un 80 % a cambio del doble de producción, y se paga por encima de las 100.000 inyecciones al año. El acero templado H13 cuesta un 30 % más que el P20 pero dura cinco veces más, así que compensa a partir de 500.000 inyecciones en total. Y en cuanto al pulido, el espejo SPI A1 cuesta el doble que el satinado A3; a casi cualquier pieza vista le basta con un A2.
Cada corredera o expulsor inclinado añade de 5.000 a 15.000 dólares y, en términos de coste, no se amortiza nunca: están ahí porque la geometría tiene destalonados. Lo más barato es rediseñar la pieza para no necesitarlos.
Cuándo saltarse del todo el molde de acero
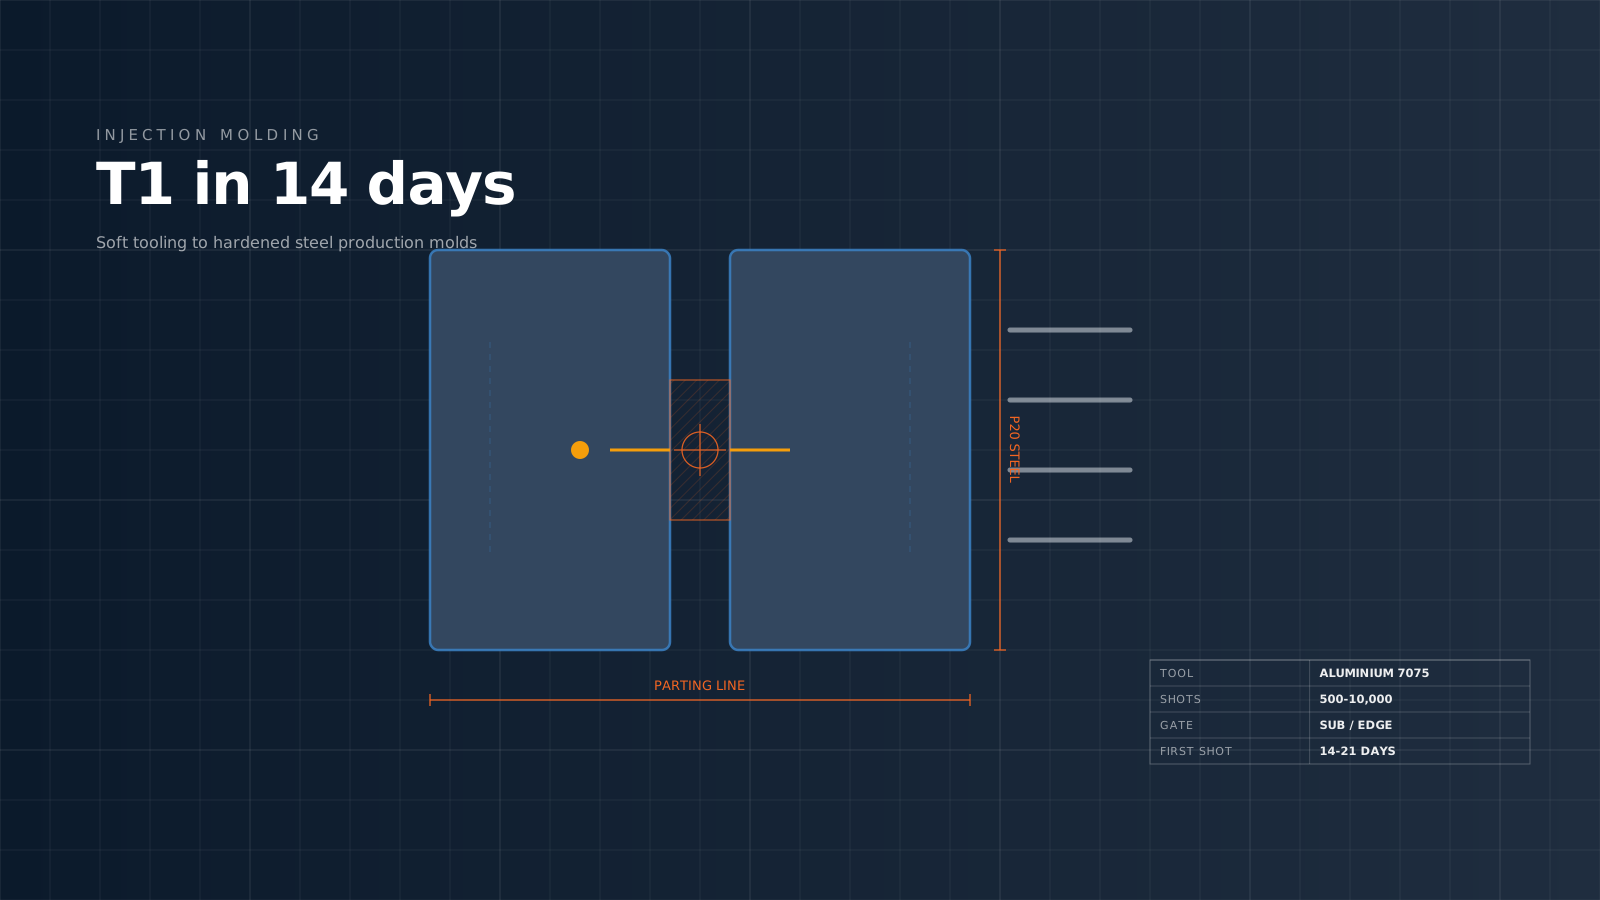
Un molde puente de aluminio, de 12.000 a 25.000 dólares, le da de 5.000 a 10.000 inyecciones en dos a cuatro semanas. Para validar antes del lanzamiento, tantear el mercado o cualquier volumen por debajo de 5.000 piezas al año, el aluminio es la respuesta correcta. Vemos clientes gastarse 80.000 dólares en acero para productos que acaban vendiendo 3.000 unidades: ese dinero debería haberse quedado en el banco.
¿Tiene una pieza en mente?
Mándenos su CAD y en cuatro horas laborables tendrá presupuesto detallado y comentarios de DFM. Sin formularios ni registros.
Del blog
¿Cuándo una tolerancia es demasiado estrecha? Guía práctica de tolerancias CNC para 2026
Poner ±0,005 mm porque «cuanto más apretado, más seguro» puede multiplicar por 5 o por 10 el coste de su pieza. Esta es la tolerancia que realmente…
Aluminio 6061 vs 7075: cuándo compensa de verdad pagar 3 veces más por el 7075
El 7075-T6 tiene un límite elástico un 80 % mayor que el 6061-T6 y cuesta el triple. Este es el árbol de decisión que recorremos con nuestros clientes…
¿Anodizado tipo II o tipo III? Guía de acabados para ingenieros
El tipo II es para el color y el tipo III para el desgaste. Lo difícil es saber qué está cediendo con cada uno…
Suba un archivo CAD. Reciba un presupuesto revisado por ingeniería en menos de 24 horas.
Sin cantidad mínima. Revisión DFM gratuita a cargo de un ingeniero de fabricación sénior. Acuerdo de confidencialidad firmado antes de revisar los archivos si lo solicita.
¿Tiene un proyecto en marcha? Envíe el archivo STEP y los dos o tres elementos que le generen dudas: un ingeniero le responderá con observaciones DFM y un precio, normalmente en cuatro horas laborables.
