
ISO 9001:2015Registrada no ITARRoHS · REACHPrazo de entrega a partir de 3 dias úteisMOQ = 1 peça
PifyC
Serviços
Materiais
Setores
Aplicações
Recursos
Localidades
Empresa
Solicitar orçamento
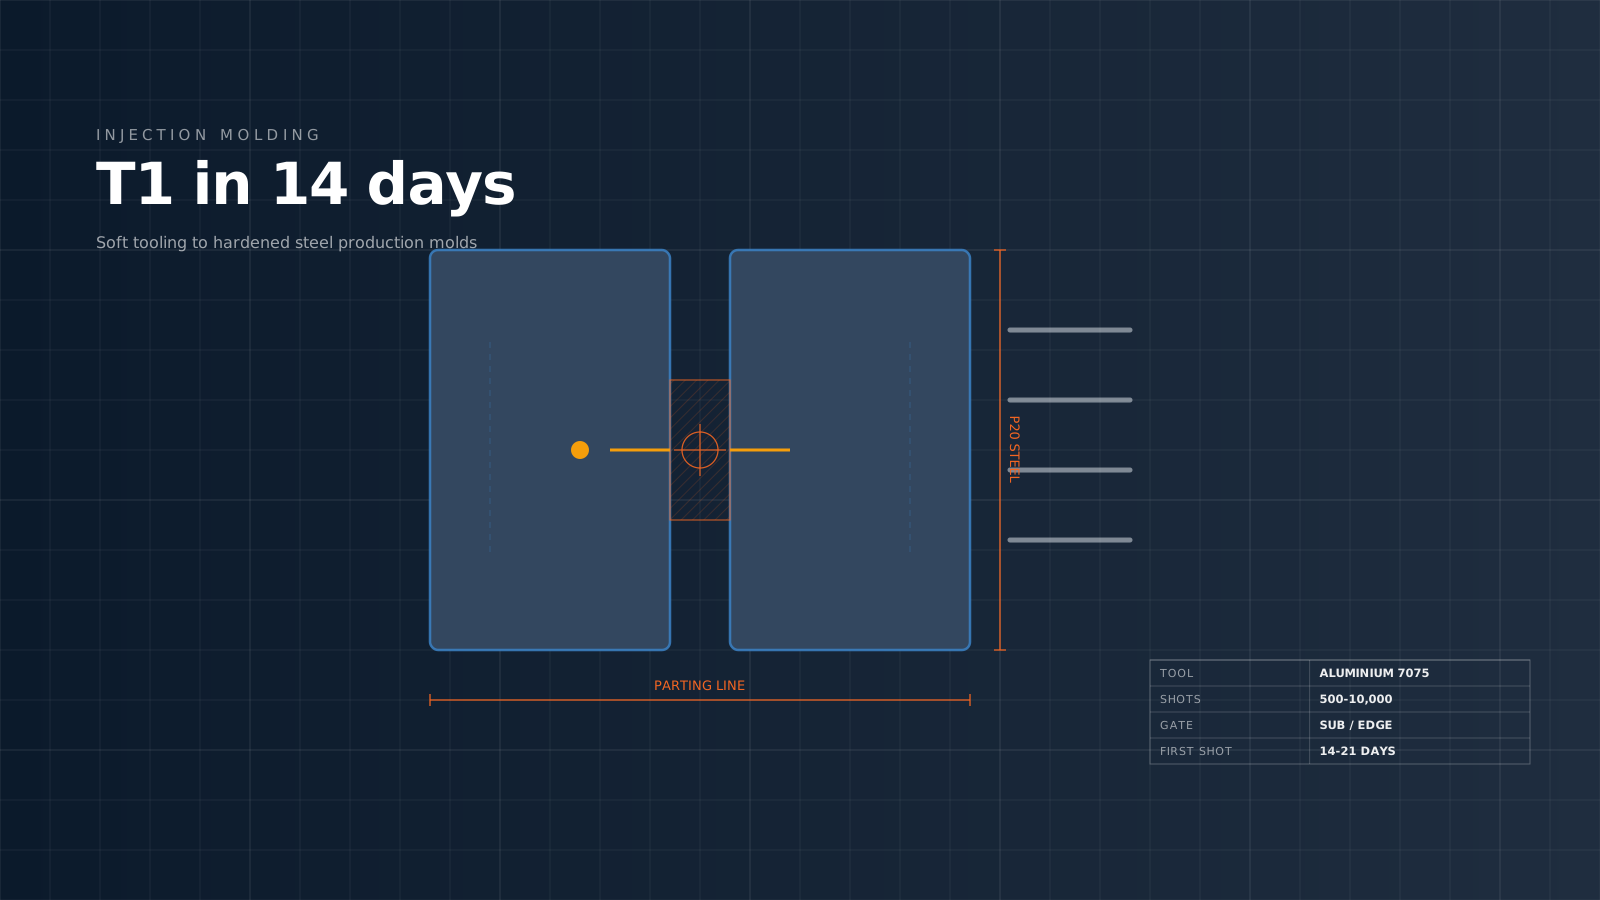
Desenho de molde de injeção: duas metades do molde, cavidade, canal de injeção e pinos extratores
Forjamento, fundição ou CNC

Prensar e fluir. Vazar e solidificar. Cortar e fazer apara.

Uma peça metálica pode sair do forjamento, prensando a quente até lhe dar forma; da fundição, fundindo e vazando; ou da maquinação, cortando-a de um bloco. Cada caminho tem o seu terreno conforme a geometria, a quantidade e as exigências mecânicas.

Comparações de processosWuxi, ChinaMOQ 1 peçaAnálise DFM incluída

Resumo lado a lado.

Forjamento

Prensa-se a quente um tarugo metálico dentro de matrizes. O fluxo de grão segue a forma da peça e as propriedades mecânicas saem excelentes. As matrizes são caras: é um processo de grande série, rentável a partir de 1000 peças.

Fundição

Funde-se o metal e vaza-se num molde. Permite geometrias complexas quase acabadas de forma. O custo da ferramenta é moderado — menor na cera perdida do que na injetada — e as propriedades mecânicas são médias, com possível porosidade interna.

Ponto a ponto.

CaracterísticaForjamentoFundição (cera perdida)Usinagem CNC
Custo do moldeMatriz de 50 000 a mais de 200 000 USDMolde de 10 000 a 50 000 USD
Custo por peça (1000 unidades)Baixo (2-20 USD)De baixo a moderado (5-50 USD)
Custo por peça (10 unidades)Não compensaAlto (100-500 USD)
Propriedades mecânicasExcelentes (pelo fluxo de grão)Moderado
Complexidade da geometriaLimitadoAlta
Acabamento superficialGrosseiro (Ra 6-25 µm)Moderado (Ra 3-6 µm)
Tolerância±0,5-1 mm±0,1-0,3 mm
Prazo (primeiras peças)De 8 a 16 semanasDe 6 a 12 semanas
Prazo de produçãoDe 3 a 8 semanasDe 4 a 8 semanas
Economia conforme o volumeMais de 1000 peçasDe 100 a 50 000 peças
Material desperdiçado10-30%5-15%
Exige maquinação posteriorMuitas vezes simMuitas vezes sim

Quando escolher cada um.

Escolha o forjamento quando:

Escolha a fundição quando:

Obter um orçamento instantâneo

Envie seu CAD: respondemos com preços detalhados, prazo e retorno de DFM em 4 horas úteis.

Falar com um engenheiro

Fale com nossa equipe direto pelo WhatsApp. A maioria das mensagens é respondida em 12 minutos no horário comercial.

Conheça todos os serviços

Usinagem CNC, impressão 3D, moldagem por injeção, chapa metálica, fundição e acabamento: um único sistema de qualidade, um único parceiro.

Está com um projeto em andamento? Envie o arquivo STEP e os dois ou três elementos sobre os quais tem dúvida: um engenheiro responde com observações de DFM e um preço, normalmente em quatro horas úteis.

Perguntas frequentes

Prensar e fazer fluir: perguntas

Porque têm as peças forjadas melhores propriedades?

O forjamento deforma o metal a quente e faz a estrutura de grão fluir seguindo a forma da peça. O resultado: os contornos de grão alinham-se com o perfil e não fica direção fraca perpendicular à carga. Uma biela forjada dura à fadiga duas a três vezes mais do que a mesma peça fundida. Para cargas altas rotativas ou cíclicas — cambotas, bielas, parafusaria —, prefere-se o forjamento. Com carga estática, a fundição pode bastar.

Cera perdida ou fundição injetada?

A fundição por cera perdida parte de um modelo de cera, sobre o qual se forma uma casca cerâmica onde se vaza o metal. A ferramenta do modelo é cara, mas o detalhe é fino e é o melhor para aeronáutica e medicina; o típico são tiragens de 100 a 10 000 peças. A fundição injetada mete metal líquido numa matriz de aço: ciclo rápido, grande série e só alumínio, zinco e magnésio, com tiragens típicas acima de 10 000. Para peças de aço ou inoxidável, cera perdida; para alumínio em grande série, fundição injetada.

Quando sai o CNC mais barato do que a fundição?

Abaixo de 100 a 500 peças, conforme a complexidade, o CNC costuma sair mais barato do que a fundição, porque esta arrasta uma forte amortização de ferramenta. Se a geometria for simples de maquinar, o equilíbrio desloca-se ainda mais acima, para lá das 1000 peças. Se for complicada — cinco eixos, várias fixações —, a fundição ganha com menos quantidade. Para peças únicas ou séries muito curtas, o CNC é a escolha por omissão.

E o caminho misto: fundir e depois maquinar?

É o mais corrente. Funde-se a peça quase à forma, que é a maneira barata de pôr o material, e maquinam-se só as zonas críticas para dar a tolerância. Por exemplo, um bloco de motor fundido por cera perdida em quase toda a geometria, com os moentes, as camisas e as superfícies de encosto maquinados. Assim arranca-se menos material — e poupa-se dinheiro — e consegue-se a tolerância do CNC onde é precisa. Coordenamos esse fluxo misto de fundição e maquinação para muitos clientes.

Forjado ou maquinado de tarugo?

Em aplicações de alta resistência, como a parafusaria aeronáutica, prefere-se em regra o forjado. As peças maquinadas de tarugo partem de barra, com propriedades orientadas apenas no sentido da laminagem; as forjadas têm um fluxo de grão tridimensional que segue a geometria. Parafusaria, suportes aeronáuticos e bielas de automóvel: forjados. Peças maquinadas correntes: de tarugo. No custo, o forjamento exige 10 000 a mais de 30 000 USD de ferramenta, contra quase nada no tarugo, pelo que a quantidade manda.

E a metalurgia do pó, essa outra via?

Na metalurgia do pó compacta-se pó metálico numa matriz e sinteriza-se em seguida. A peça sai quase acabada de forma, com propriedades mecânicas médias, e compensa em volumes muito altos, de 100 000 peças para cima. Usa-se em chumaceiras de automóvel, engrenagens pequenas e metal poroso, como os casquilhos impregnados de óleo. Nas propriedades fica entre a fundição e o forjamento, e a ferramenta custa como a da fundição injetada. Para grandes quantidades de peças pequenas e precisas sem exigências mecânicas extremas, é bem económica.

Desenho de fresamento CNC de 5 eixos: bloco de Al 7075-T6 com cavidades, trajetória de ferramenta e cotas

Envie um arquivo CAD. Receba um orçamento revisado pela engenharia.

Sem quantidade mínima, retorno de DFM gratuito de um engenheiro de manufatura sênior e, mediante solicitação, um acordo de confidencialidade assinado antes da análise dos arquivos.